Гибка проволоки — технологическая операция, при которой металлической заготовке придают заданную форму без разделения материала. Метод используют при изготовлении крепежных элементов, пружин, крючков, каркасов, держателей, деталей механизмов и декоративных изделий. От точности обработки зависят геометрия готовой детали, удобство сборки и стабильность ее работы.
Технологию выбирают с учетом диаметра и свойств металла, сложности контура, объема партии и требований к точности.
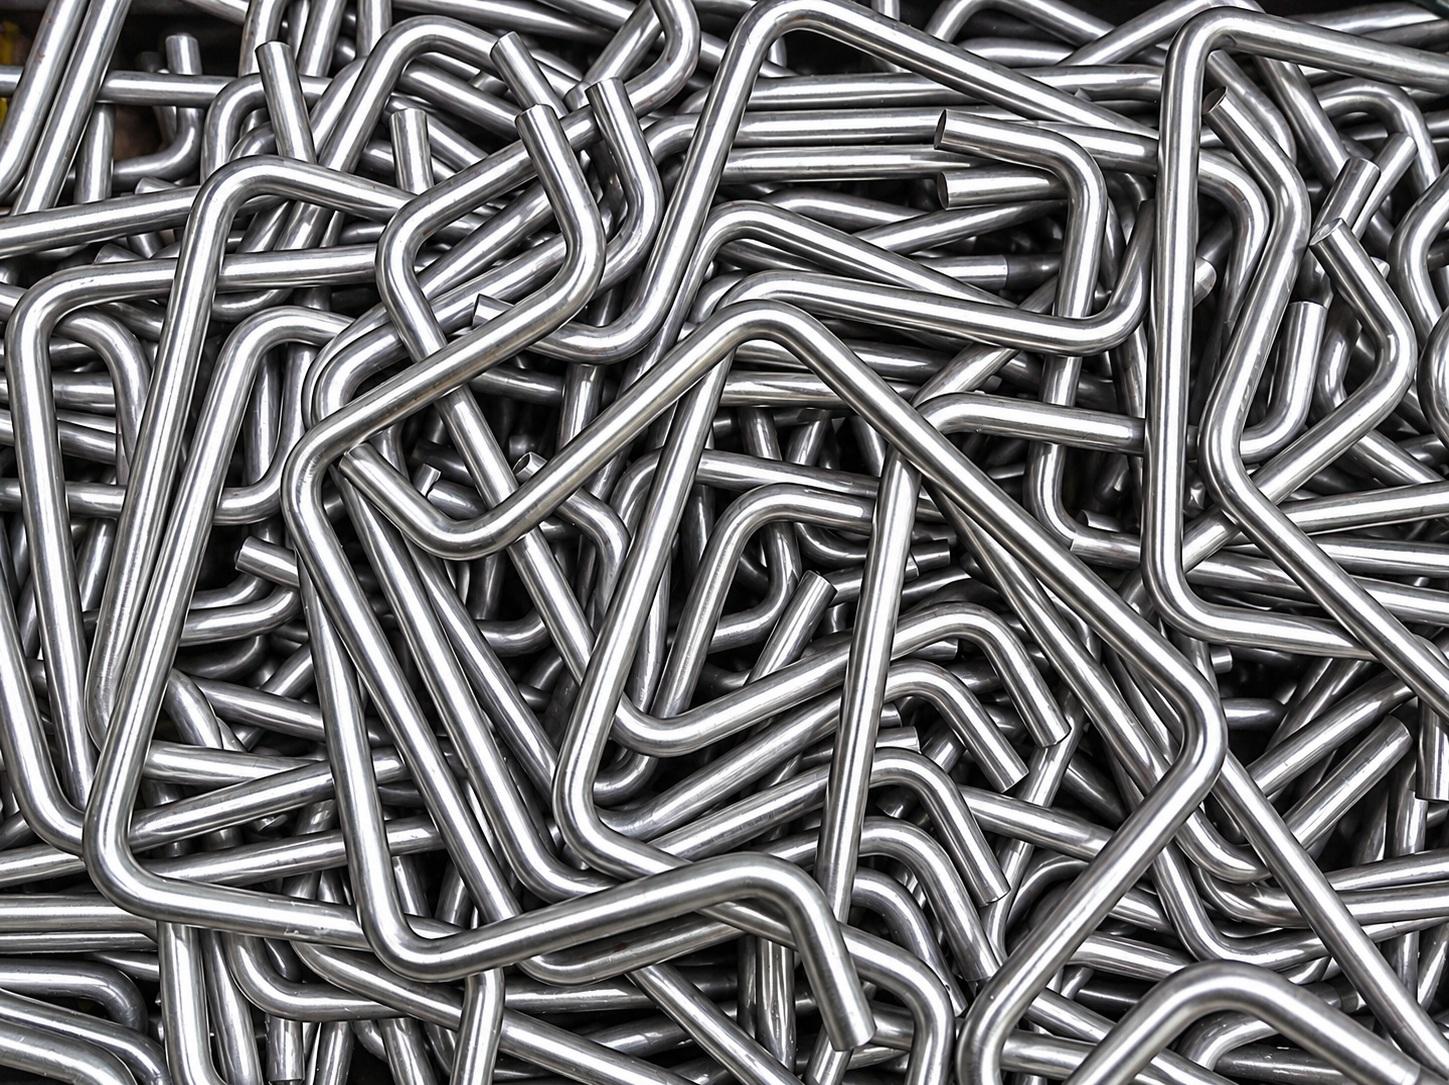
При гибке заготовку деформируют под действием усилия, прикладываемого в определенной точке или на участке. Внешняя сторона изгиба растягивается, внутренняя сжимается, а между ними находится зона, где деформация меньше. Если нагрузка превышает предел упругости материала, форма сохраняется после снятия усилия.
На результат влияют диаметр, марка металла, состояние поверхности и радиус изгиба. Слишком малый радиус может вызвать трещины или изменение сечения. Также учитывают пружинение — частичное возвращение заготовки к исходной форме после снятия нагрузки. Поэтому при настройке оборудования предусматривают технологический запас по углу.
Ручная гибка применяется для единичных деталей, простых форм и ремонтных задач. Заготовку фиксируют в приспособлении и формуют инструментом. Метод не требует сложного оборудования, но результат во многом зависит от опыта исполнителя. При серийном выпуске трудно обеспечить одинаковую геометрию каждой детали.
Механическая гибка выполняется на специализированных приспособлениях и станках. Они позволяют повторять заданные операции с более стабильными параметрами. Такой способ подходит для партий изделий простой или средней сложности, когда важно повысить производительность и повторяемость.
Гибка проволоки на станке с ЧПУ используется для изготовления деталей сложной формы и серийной продукции. Программа задает последовательность перемещений и углы формования, а оборудование выполняет операции с минимальным участием оператора. Это позволяет получать повторяемые контуры, в том числе с несколькими изгибами в разных плоскостях.
При выборе способа учитывают сложность детали, объем партии, время переналадки и требования к контролю.
При двухмерной обработке все основные изгибы располагаются в одной плоскости. Так изготавливают скобы, рамки, крючки, фиксаторы и другие плоские элементы.
Трехмерная гибка проволоки предполагает формирование пространственного контура с изгибами в нескольких плоскостях. Она нужна для изготовления объемных держателей, каркасов, элементов крепления и деталей, которые должны обходить другие компоненты конструкции.
Для пространственной геометрии важны точность подачи, последовательность изгибов и ориентация детали: ошибка на раннем этапе влияет на последующие участки.
Область применения зависит от материала, диаметра и формы заготовки. Изделия из гнутой проволоки встречаются в разных отраслях:
В зависимости от назначения могут использоваться углеродистая, нержавеющая или оцинкованная сталь, а также другие металлы. Материал выбирают с учетом прочности, коррозионной стойкости, упругости и условий эксплуатации.
Точность зависит от свойств материала, настройки оборудования и качества заготовки. Нестабильный диаметр, неоднородность металла или повреждения поверхности могут вызвать отклонения даже при автоматизированной обработке.
При подготовке производства учитывают несколько факторов:
Готовые детали проверяют по чертежу: контролируют габариты, углы, радиусы, расстояния между элементами и сопряжение с другими компонентами. В серии проверяют как первую деталь после настройки, так и образцы в ходе выпуска.
Для оценки технологии нужен чертеж или 3D-модель с размерами, допусками, материалом и диаметром проволоки. Дополнительно указывают:
Эти сведения помогают оценить технологичность контура и подобрать оборудование.
Гибка проволоки позволяет получать детали сложной формы с повторяемой геометрией. Для простых контуров подходят ручные и механические методы, для пространственных и серийных изделий — программируемое оборудование. Качество зависит от материала, конструкции детали, настройки станка и контроля готовой продукции.
